


Hårdmetall CNC-skjær er den generelle betegnelsen for utskiftbare dreieskiver, som er hovedverktøyene i moderne metallskjærebearbeiding og er mye brukt i dreiing, fresing, skjæring av spor og gjengebearbeiding, etc. I henhold til deres struktur er de delt inn i fire kategorier: integrert type, innsatstype (inkludert sveisede typer støt,{1} og støtabsorberende type,{1}. Blant dem inkluderer spennhylsetypen ikke-sving- og dreietyper. Når det gjelder materiale, bruker de hovedsakelig belagte innsatser, metallkeramiske innsatser og hardlegeringsinnsatser, som har høy slitestyrke og høy effektivitet. Bearbeidingseffektiviteten er mer enn fire ganger høyere enn for tradisjonelle sveisede innsatser.

Med utviklingen av beleggteknologi har slitestyrken og høy-temperaturmotstanden til CNC-blader blitt kontinuerlig forbedret, noe som har forbedret prosesseringseffektiviteten betydelig og redusert produksjonskostnadene. Slitasjemekanismene inkluderer abrasiv slitasje, limslitasje, diffusjonsslitasje og kjemisk slitasje: de to førstnevnte er forårsaket av riper av harde partikler og adsorpsjon på atomnivå av materialet; de to sistnevnte involverer diffusjon av høy-temperaturelementer og kjemiske reaksjoner av skjæremediet. Høyhastighetsskjæreverktøy i stål er utsatt for slitasje i faseskift på grunn av begrensningen av faseovergangstemperaturen, noe som resulterer i en reduksjon i hardhet. Modellen av CNC-blader følger den internasjonale ISO-standarden, og definerer parametere som bladform, avlastningsvinkel, spon-bruddsportype, etc. gjennom 11-sifrede koder, og bruker nøyaktige formler for å beregne skjærehastighet og gjengebehandlingsparametere.

Klassifikasjon
Det finnes mange typer CNC-skjæreinnsatser som er mye brukt. De kan klassifiseres i følgende kategorier:
CNC-skjæreinnsatser kan deles inn i forskjellige konfigurasjoner basert på deres geometriske former, for eksempel firkantede, sirkulære, åttekantede, rombiske, trekantede og buede former. De kan også klassifiseres i henhold til fordelingen av skjærekanten som enkelt-kant eller dobbel-kantinnsats.
Integrert type:Laget ved å slipe et enkelt stykke materiale. Under bruk kan skjæredelen slipes til ønsket form i henhold til forskjellige formål.
Bonded type:Den er delt inn i sveiset type og hylsetype. Hylsetypen kan videre klassifiseres i ikke-reversible og reversible typer basert på de ulike strukturene til verktøykroppen. Moderne vendbare skjæreinnsatser av typen hylster- har forskjellige design, for eksempel POMG dobbelt- femkantet skjæreinnsats med ti skjærekanter; Q6-MNMG er en innover konkav likesidet sekskantet skjæreinnsats; og Q3-MCMT skjæreinnsatsen har en positiv vinkelstruktur.
Støtdemping type:Når forholdet mellom arbeidsarmlengden og diameteren til skjæreverktøyet er større enn 4, for å redusere vibrasjonen av verktøyet og forbedre behandlingsnøyaktigheten, blir en spesiell struktur av verktøyet tatt i bruk. Den brukes hovedsakelig til kjedelig.
Type intern kjøling:Skjærekjølevæsken til verktøyet overføres til den indre delen av verktøykroppen gjennom hovedspindelen eller verktøyholderen og sprayes på skjærekanten gjennom sprøytehullene.
Spesielle typer:Inkludert sterk klemme, vendbar banking og komposittverktøy, etc. CNC-skjæreverktøy bruker hovedsakelig spennhylse--type reversible skjæreinnsatser.
Materiale og produksjonsteknologi
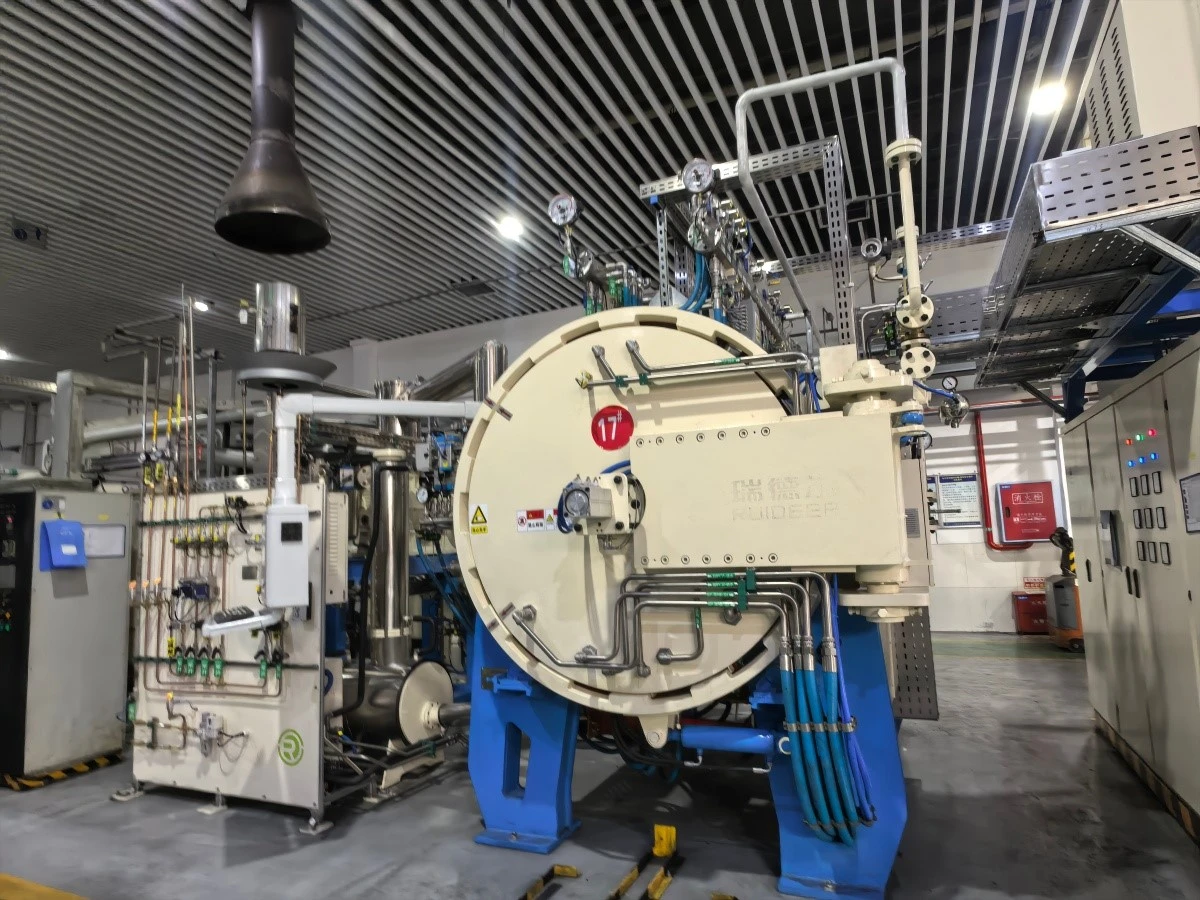
De hardlegerte CNC-bladene er produsert gjennom pulvermetallurgiteknologi, med kobolt som bindemiddel. De har høy hardhet, slitestyrke og høy-temperaturbestandighet, og er egnet for behandling av ulike stål, støpejern, metaller osv. Produksjonsprosessen involverer vanligvis pulverpreparering, pressing og forming, og høy-temperatursintring ved temperaturer fra 1300 til 1700 grader.
De keramiske bladene er laget av helt ikke-metalliske materialer, med høyere hardhet og større sprøhet, og har bedre varmebestandighet og slitestyrke, noe som gjør dem egnet for høy-behandling av de fleste stål og støpejern. Produksjonsprosessen ligner den for harde legeringer, inkludert pulverfremstilling, pressing og forming, sintring og etter-behandling.
De ultra-harde materialene inkluderer hovedsakelig kubisk bornitrid og polykrystallinsk diamant. De er produsert under ultra-høyt trykk og høye-temperaturforhold. Kubiske bornitridblader brukes vanligvis til å behandle svært hardt stål eller støpejern, mens polykrystallinske diamantblader brukes til å behandle ikke-jernholdige metaller, ikke-metalliske materialer osv.
De sintrede bladene krever vanligvis etter-behandlingsprosedyrer som sliping, polering, sandblåsing og belegg.

Geometriske former og designutvikling
De utskiftbare innsatsene har utviklet seg fra enkle konfigurasjoner til svært komplekse tre-dimensjonale former gjennom innovativ geometrisk topologi, som oppnår kostnadskontroll samtidig som skjæremekanikk reguleres for å forbedre prosesseringseffektiviteten og nøyaktigheten. I moderne skjærdesign har den tradisjonelle vinkelplane strukturen i stor grad blitt erstattet av glatte tre-dimensjonale overflater, med sikte på å optimalisere skjæregeometrikonfigurasjonen for å oppnå en balanse mellom sponkontroll og sponbryting, utvide behandlingsområdet for tilpasningsevne og forbedre utnyttelsesgraden til kuttematerialet.
Konseptet med å mekanisk klemme utskiftbare innsatser av hardlegering på verktøykroppen for å danne et sammensatt skjæreverktøy ble først brukt på slutten av 1950-tallet.
POMG er en tosidig- femkantet hardlegeringsinnsats, med sin femkantede struktur og utskiftbare design som gir ti utskiftbare skjærekanter. Den sideformede utformingen gjør at innsatsen kan klemmes i et-formet verktøyspor, noe som bidrar til å forbedre stivheten. Denne skjærdesignen brukes til to forskjellige skjærevinkler for verktøy: 55 grader for grovbearbeiding til halv{5}}finishing, og 14,5 grader for dreiing med høy mate. Bladvinkelen har en sirkulær bueovergangsdesign og er utstyrt med et etterbehandlingsplan som tar sikte på å forbedre overflateruheten.

ISCARs Q6-MNMG-skjær bruker en innover konkav likesidet sekskantet design, egnet for fler-dreiing, profileringsbehandling og dreieoperasjoner med endeflater, og er egnet for grovbearbeiding med høy-belastning. Skjæret har tre lokaliseringsribber på både for- og baksiden, som samvirker med de tilsvarende sporene i bunnen av verktøysporet for å sikre stabiliteten ved dreiing i flere retninger.
Q3-MCMT-innsatsen har en positiv vinkelstruktur, med en skrå side og en bunnstørrelse som er mindre enn toppen. Sammenlignet med den negative vinkelkonturen til det dobbeltsidige-skjæret gir Q3s konfigurasjon en mer positiv skråvinkel for skjærevinkelen, som er jevnere og mer stabil under skjæreprosessen og gir bedre tilgjengelighet for behandling av områder som er vanskelige å nå.
Verktøykroppsdesignen fortsetter også å være nyskapende, for eksempel ISCARs dreieverktøy i CER-M-TURN-serien utstyrt med et verktøyhus som kan tilpasses ulike utskiftbare verktøyholdermoduler, som brukes til å installere hardlegering, keramikk, kubisk bornitrid eller polykrystallinske diamantinnsatser. Verktøykroppen har et retningsjusterbart-høytrykkskjølevæskeutløp og en forbedret klemmemekanisme for å forhindre at sprø innsatser roterer eller sprekker.

Regler for modellnavn
Modellen til et CNC-blad er vanligvis sammensatt av 10 sifre.
De fire første bokstavene representerer bladformen, relieffvinkelen, presisjonsgraden og frontkantoverflaten og senterhulltypen. For eksempel står D for et 55 graders rombisk blad, N står for en 0 graders relieffvinkel, M står for presisjonsgraden, og G står for frontkantflaten og senterhulltypen.
De siste seks sifrene er delt inn i tre grupper, som representerer skjærekantlengden, bladtykkelsen og spissens bueradius i rekkefølge. Bokstaven på slutten av modellen indikerer bladmaterialet. For eksempel står P for generelt stål, M for rustfritt stål, K for støpejern, N for aluminium eller ikke-jernholdige metaller, S for varme-legering eller titanlegering, og H for materialer med høy-hardhet.
Denne navneregelen følger den internasjonale ISO-standarden.

Hovedårsaker til slitasje
Slitasjen på CNC-verktøybladet er forårsaket av abrasiv slitasje, der noen bittesmå harde partikler (som karbider, oksider, etc.) og urenheter (som sandkorn, oksidavleiringer, etc.) og vedheftede sponfragmenter osv. blir ripet på overflaten av CNC-verktøybladet, noe som resulterer i et klippeverktøysslitasje. For høyhastighets-stålverktøy med lav skjærehastighet og lav skjæretemperatur (som rømmer, kraner, bor osv.), er dette hovedårsaken til slitasje.
Bindingsslitasje oppstår når det normale trykket og skjæretemperaturen mellom den bakre skjæreoverflaten til CNC-verktøybladet og arbeidsstykkets overflate, og mellom den fremre skjæreflate på CNC-verktøybladet og brikken, forårsaker ny overflatekontakt. Når kontaktflaten når atomavstanden, oppstår adsorpsjonsbinding. Bindepunktene skjærer og river gradvis bort arbeidsstykket eller spon, noe som forårsaker limslitasje på overflaten av CNC-verktøybladet. Limslitasje er en av hovedårsakene til slitasjen av harde legeringer ved skjæring ved middels til lav skjærehastighet.

Diffusjonsslitasje oppstår under høy temperatur og høyt trykk, hvor visse kjemiske elementer i CNC-verktøybladmaterialet og arbeidsstykkematerialet gjensidig diffunderer i fast tilstand, det vil si at elementer som Ti, W, Co i den harde legeringen diffunderer til stål, mens elementer som Fe, C i arbeidsstykket diffunderer inn i CNC-verktøybladet, noe som resulterer i en reduksjon i hardhet, overflateslitasje og akselerert verktøysslitasje. Dette er diffusjonsslitasje, og det er en av hovedårsakene til slitasje på hardlegeringsverktøy under høye temperaturer (800-900 grader) under skjæring.
Generelt er diffusjonshastigheten til W og Co raskere enn for Ti og Ta, så høy-temperaturskjæreytelsen til hardlegeringer av YT-type er bedre enn for YG-type. Fasetransformasjonsslitasje oppstår ved skjæring med høy-hastighetsstålverktøy, når skjæretemperaturen overstiger fasetransformasjonstemperaturen (550-600 grader), vil mikrostrukturen til CNC-verktøybladet endres, noe som resulterer i en reduksjon i hardhet, akselerert slitasje, og dermed er fasetransformasjonsslitasje en av hovedårsakene til slitasjen til høyhastighetsstål med CNC-verktøy. Kjemisk slitasje oppstår ved en viss temperatur, hvor mediet rundt skjæreområdet, som luft og skjærevæske, gjennomgår en kjemisk reaksjon med verktøymaterialet og danner noen løse og skjøre forbindelser. Disse forbindelsene blir lett slipt og fjernet av kuttet og arbeidsstykket, noe som forårsaker slitasje på CNC-verktøybladet.

Wolfram sementert karbidkvalitet

Varme produkter


Bedriftsinformasjon
Kunshan Zhiyi Dingli Cemented Carbide Tool Co., Ltd. er en pålitelig produsent av karbid-CNC-skjær (utskiftbare dreie-skjær) for moderne metallskjæreoperasjoner. Skjærene våre er mye brukt i dreiing, fresing, sporing og gjengebehandling, og produseres i presset, slipt og sponbrytertyper for å møte ulike maskineringsbehov. Produsert av førsteklasses wolframkarbidkvaliteter med presisjonskantforberedelse, leverer våre innsatser utmerket skjæreytelse, lang verktøylevetid og jevn kvalitet på tvers av et bredt spekter av materialer og bruksområder.
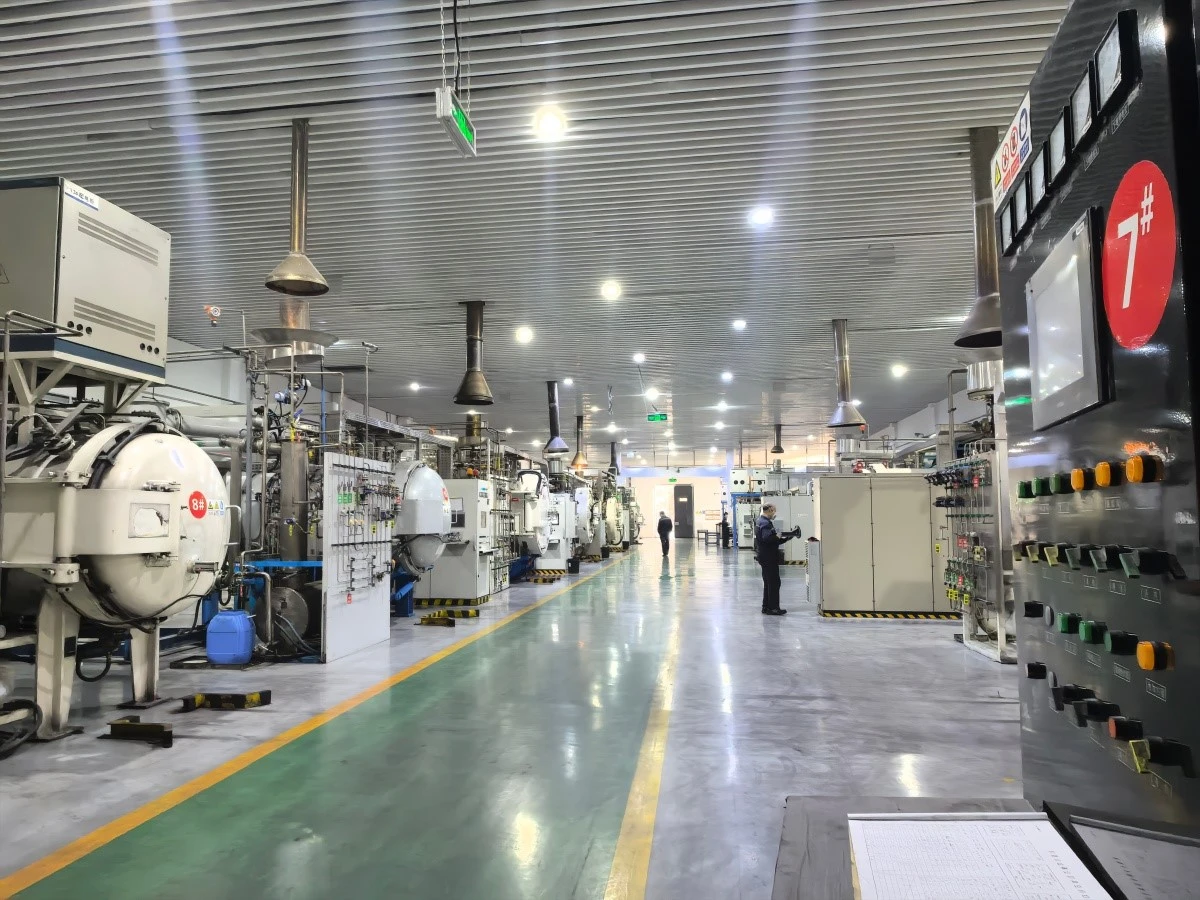
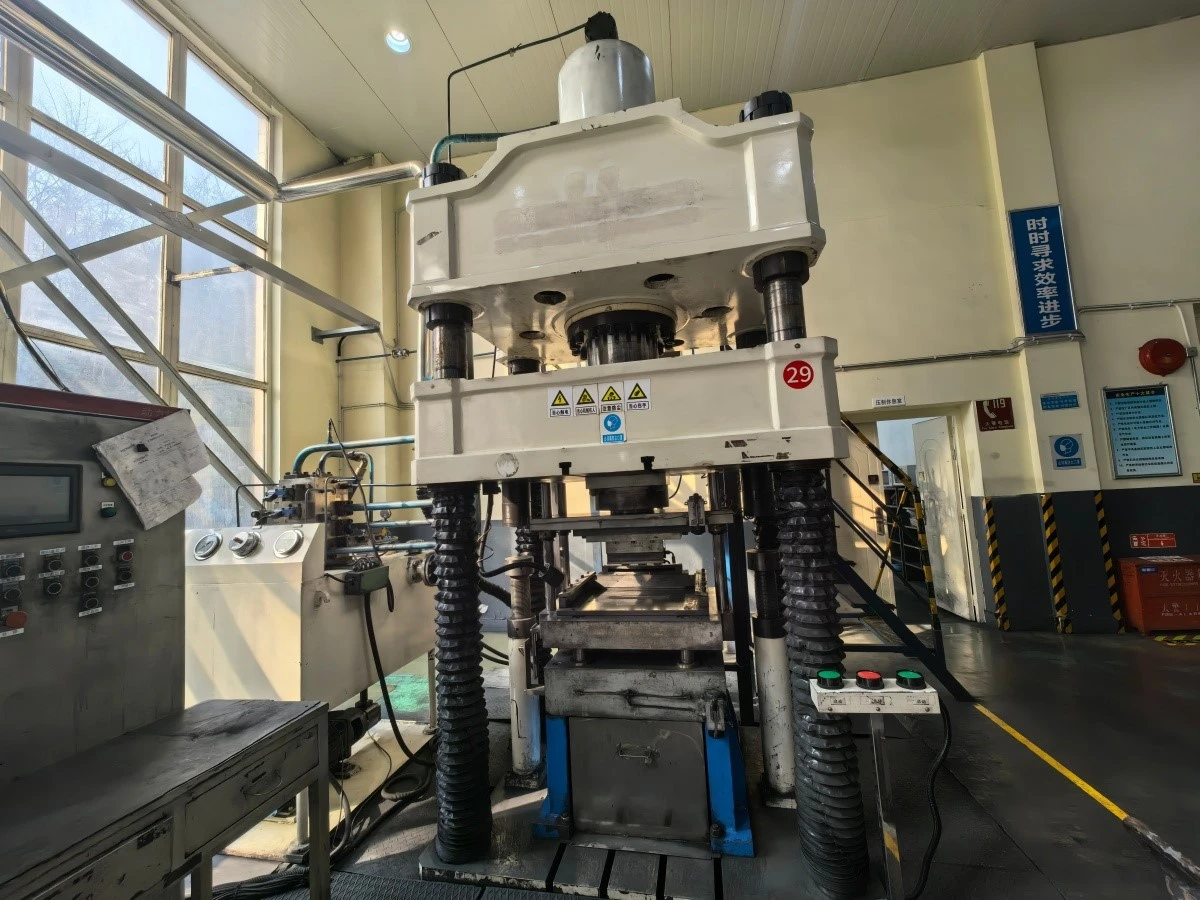
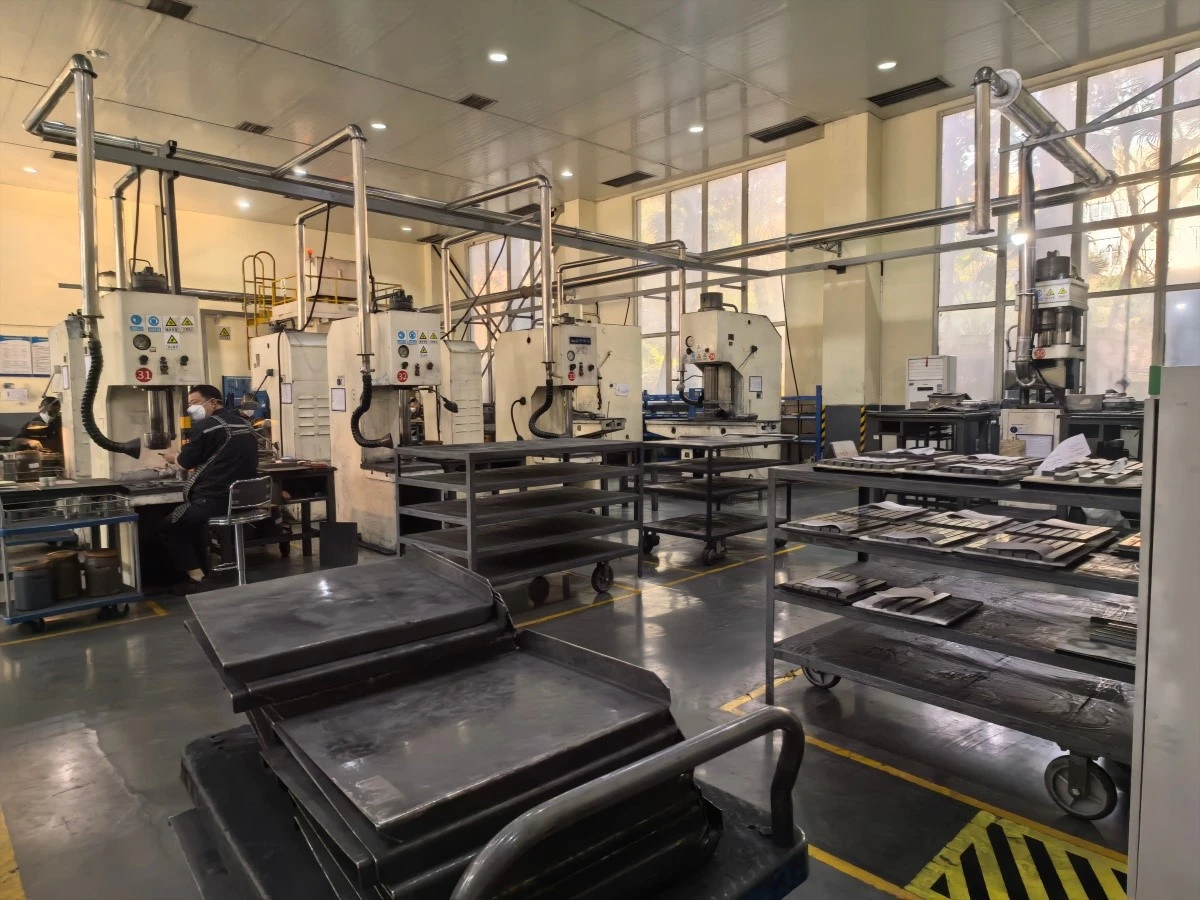
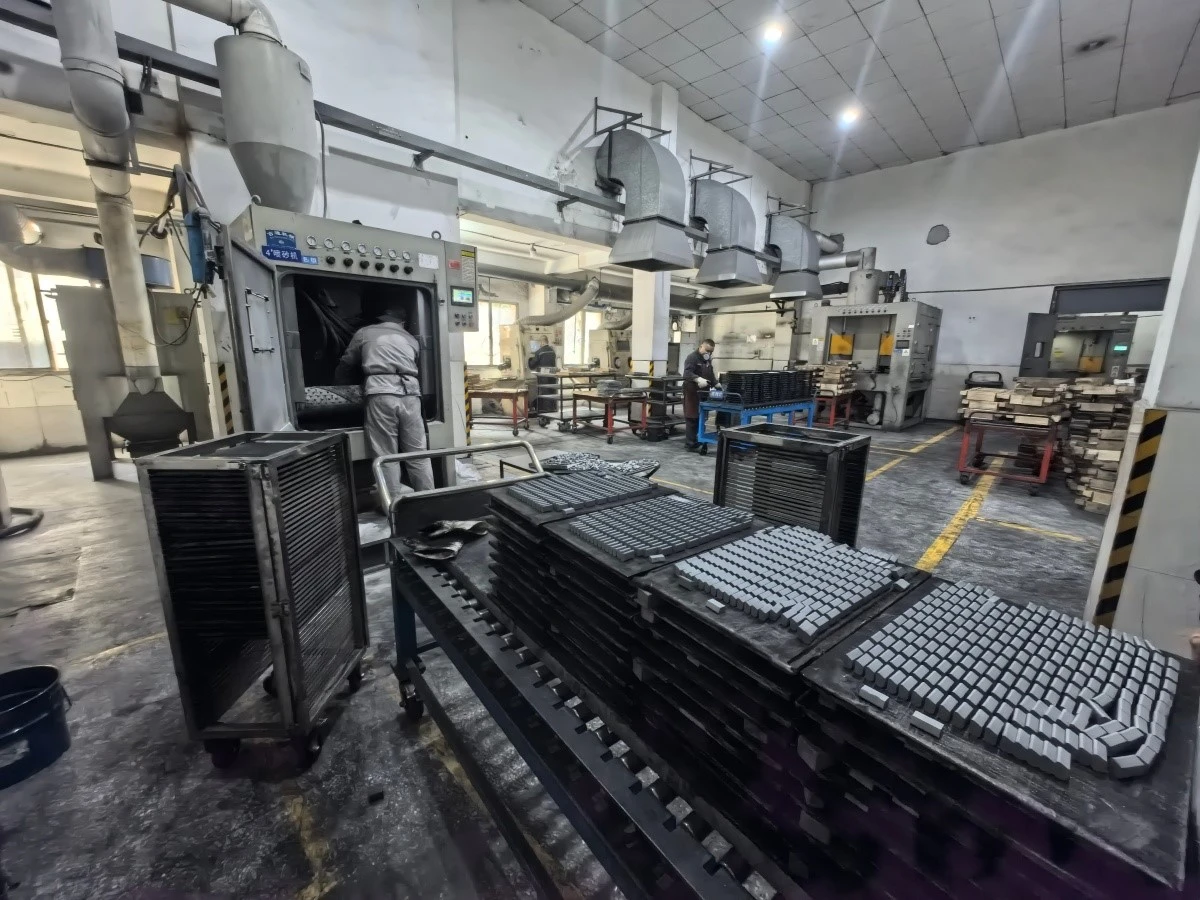
Fabrikken vår produserer CNC-skjær av hardmetall i over 300 standardtyper, inkludert dreiing, fresing, rilling og gjengeinnsatser i presset, slipt og sponbryterstil. Med avanserte evner til pulverpressing, sintring og presisjonssliping oppnår vi konsekvent kantkvalitet og dimensjonsnøyaktighet. Månedlig produksjonskapasitet overstiger 200 000 stykker, og betjener maskinverksteder og verktøydistributører over hele verden.


Testmaskin

Produksjonsflytskjema

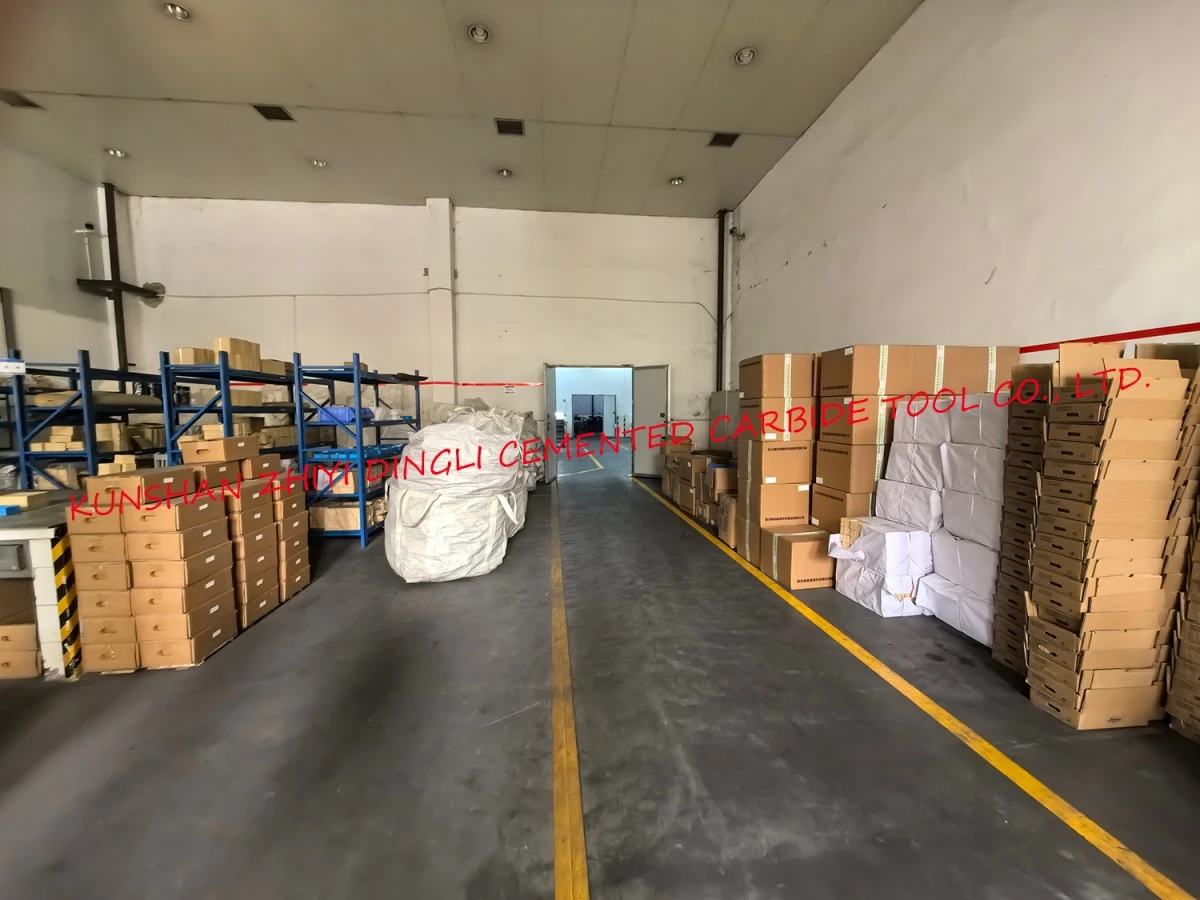
Pakking og levering
Pakking
1>Legg varene innkapslet med plastpose eller plastkasse i treboks/kartong/jernboks, etc.
2>Annen pakking vil bli akseptert i henhold til dine behov.


FAQ
Q1: Hvilke typer CNC-innsatser produserer du?
A1: Vi produserer dreie-, fresings-, spor- og gjengeinnsatser i presset, slipt og sponbryterstil.
Q2: Hvilke beleggalternativer er tilgjengelige?
A2: Vi tilbyr ubelagte og belagte kvaliteter inkludert TiN, TiAlN og AlCrN-belegg for forskjellige materialer og bruksområder.
Q3: Hva er den typiske ledetiden?
A3: Standardtyper sendes innen 7-10 virkedager; spesialkarakterer krever 15-25 virkedager.
Om fargeaberrasjon
Produktbilder er alle fysiske fotografier, på grunn av foto-teknologi, lys, visningsparametere osv. kan det være forskjeller mellom de mottatte fysiske objektene og bildene. Se det fysiske.
Lastkvittering
Alle våre produkter går gjennom streng inspeksjon og teller før forsendelse. Vennligst sjekk varene personlig når de mottar dem.
Vennligst nekt å signere og kontakt oss hvis du finner ut at CTN-nummeret og modellen er feil eller produktet er skadet under transport.
Populære tags: cnc-karbidinnsatser, produsenter, leverandører, fabrikk for cnc-karbidinnsatser


